


管螺纹车床进给系统反向间隙补偿方法与精度验证
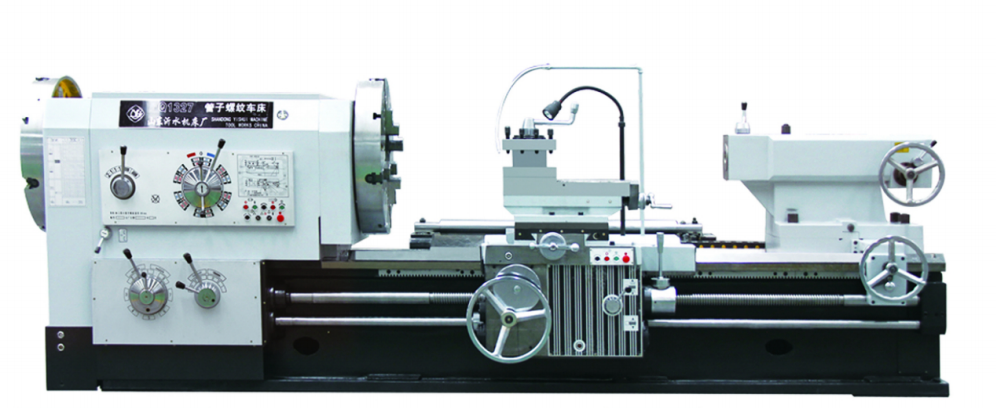
管螺纹车床作为石油、化工及地质钻探行业中加工油管、套管及钻杆螺纹的关键设备,其加工精度直接影响管柱连接的气密性与结构强度。在进给系统的运行过程中,由于丝杠螺母副、齿轮传动副之间存在配合间隙,当运动方向发生改变时,驱动电机虽然已经回转,但刀架并未立即跟随移动,这种滞后量被称为反向间隙。该误差是导致管螺纹中径椭圆度超差、螺距不均匀以及密封面锥度偏差的重要因素。因此,科学实施反向间隙补偿并进行严格的精度验证,是提升管螺纹车床加工质量的核心环节。
反向间隙的产生主要源于机械传动部件的制造公差与长期运行产生的磨损。在半闭环或闭环控制的数控管螺纹车床上,系统通常通过参数设置来抵消这一误差。补偿方法的第一步是精确测量间隙值。常用的测量工具有千分表组和激光干涉仪。采用千分表测量时,需将表座固定在床身上,测头抵住刀架,在系统面板上手动发出正向与反向的移动脉冲指令,观察表针静止瞬间读数的差值,该数值即为该坐标轴的反向间隙值。相比千分表,激光干涉仪能提供更高分辨率的线性位移数据,适用于对螺纹精度要求极高的高端管螺纹加工中心。
获取实测数据后,即可进入系统参数补偿阶段。大多数主流数控系统,如FANUC或西门子,均在参数表中预留了专门的反向间隙补偿地址。操作人员需将测量得到的间隙值以脉冲数或微米为单位输入对应的参数寄存器中。值得注意的是,补偿值并非一成不变。在输入参数后,系统会在坐标轴反向运动时自动叠加一个提前量,驱动丝杠多转动相应的角度,从而消除空程带来的滞后。对于重型管螺纹车床,由于其进给惯量大,建议在低速与高速工况下分别测量间隙,若数值差异显著,则需考虑加入与速度相关的动态补偿参数,或检查丝杠预紧力是否达标。
完成参数写入仅是第一步,后续的精度验证工作至关重要。精度验证通常采用标准螺纹塞规或环规配合螺纹综合测量仪进行。验证流程应遵循从单项误差检测到综合性能评定的逻辑。首先,在补偿后加工一件试验管件,使用螺纹单项检测仪测量其螺距累积误差和中径变动量。若螺距在换向点附近出现突变,说明补偿量过大或过小,需重新微调参数。其次,应进行连续加工稳定性测试,即连续加工十件以上同规格管螺纹,统计各项精度指标的离散程度。若数据波动较大,往往预示着机械传动链存在松动或丝杠支撑轴承磨损,单纯依赖参数补偿无法从根本上解决问题。
除了几何精度验证,还需进行功能性验证。将补偿后加工的管接头与标准接箍进行上卸扣试验,观察啮合情况并检查密封面的接触痕迹。在石油行业的API标准中,对管螺纹的紧密距控制有着严格要求,反向间隙补偿的准确性直接决定了紧密距的测量结果。通过旋紧扭矩与旋合圈数的对应关系,可以间接验证补偿效果的可靠性。
管螺纹车床进给系统的反向间隙补偿是一项融合机械检测与数控调试的精细工作。它不仅依赖于操作人员的经验,更需要借助精密的测量仪器与标准化的验证流程。通过定期检测、精准补偿与严格验证,能够有效抑制机械传动误差对加工精度的影响,确保管螺纹在高压、高腐蚀的井下环境中依然保持良好的密封性能与连接强度,从而保障油气开采作业的安全性与可靠性。


